量産加工の品質管理|検査基準を決める8項目
 Plultra
プルトラ東京編集部です!!!
「試作では問題なかったのに、量産を始めた途端にばらつきが出た」。量産加工の品質管理で最も苦しいのは、不良そのものより、合否を判断する基準が関係者ごとに違うことです。😱
発注側は図面どおりを期待し、製造側は加工可能な範囲を考えます。しかし、測定箇所、測定方法、検査頻度が曖昧なら、同じ製品を見ても判断が割れます。だからこそ、量産前に品質基準を言葉と数値でそろえることが重要です。
🔥 量産加工の品質管理が止まる3つの原因
第一の原因は、重要寸法と参考寸法が区別されていないことです。すべてを同じ厳しさで管理すると、検査工数とコストが膨らみます。
第二の原因は、測定条件が決まっていないことです。温度、測定器、測定姿勢、測定者が変われば、結果にも差が出ます。
第三の原因は、不具合が出た際の処置が未定なことです。停止、選別、再加工、特別採用の判断者を決めておかなければ、現場は迷います。
🛠️ 検査基準を決める8項目
- 製品機能に直結する重要寸法
- 外観で許容できる傷や色差の範囲
- 使用する測定器と校正状態
- 測定する位置、方向、温度条件
- 初品、工程内、最終検査の頻度
- ロットの定義と記録方法
- 不適合が出た際の連絡期限と判断者
- 変更管理と再承認の手順
ここで大切なのは、検査項目を増やすことではありません。製品の用途とリスクから、守るべき品質を絞り込むことです。つまり、品質管理は「全部測る作業」ではなく、「何を守れば顧客価値が保てるか」を決める設計です。✨
🚀 試作から量産へ移る前に合意する
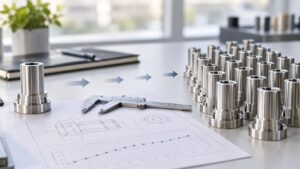
試作品が完成した時点で、発注側と製造側が現物を囲み、合格見本を共有すると認識差を減らせます。図面だけでは伝わりにくい手触り、光沢、エッジの印象も、写真や限度見本で残しましょう。
さらに、初回量産では検査結果を一覧化し、傾向を確認します。規格内でも一方向へ寄っている寸法があれば、早い段階で工程を見直せます。その結果、量産後の選別や納期遅延を防ぎやすくなります。
💎 プルトラ東京が判断整理から伴走します
プルトラ東京は、図面が完成していない段階でも相談を受け、ラフ案の整理から3DCAD化、試作、量産移行まで伴走します。株式会社極東精機製作所の現場と設計が近いからこそ、見た目、機能、検査可能性を同時に検討できます。
量産加工の品質管理を先に整えると、次の利益につながります。
- 合否判断が早くなり、出荷待ちを減らせる
- 過剰品質を避け、検査コストを適正化できる
- 不具合時の連絡と判断が速くなる
- 社内説明に使える品質記録を残せる
- 次回ロットの改善点を明確にできる
🔥 品質の不安を、量産前に言葉にしよう
「どこまで決めればよいか分からない」という状態で構いません。量産加工の品質管理は、困りごとをそのまま持ち込むところから始まります。仕様、外観、検査、記録を一緒に整理し、安心して量産へ進める基準をつくりましょう。
キーフレーズ(SEOターゲット):量産加工の品質管理
Meta description:量産加工の品質管理で迷う発注担当者へ。重要寸法、外観、測定条件、検査頻度、不適合処置など、量産前に決めたい8項目を分かりやすく解説します。
今回の執筆ポイント解説:検索者の不安を冒頭で具体化し、原因、判断項目、利益、相談への順で構成しました。キーフレーズをタイトル、導入、見出し、結びへ自然に配置しています。